
Оцинковка металла защищает сталь с помощью цинка: покрытие отделяет поверхность от внешней среды, а при электрохимическом контакте цинк расходуется преимущественно вместо железа. Способ нанесения выбирают по условиям эксплуатации, конструкции детали и требованиям проекта. Горячее цинкование предусматривает погружение в расплав; под холодным обычно понимают нанесение цинкнаполненного состава. Получаемые покрытия различаются по строению и технологии, поэтому заменять одно другим только по названию «оцинковка» нельзя.
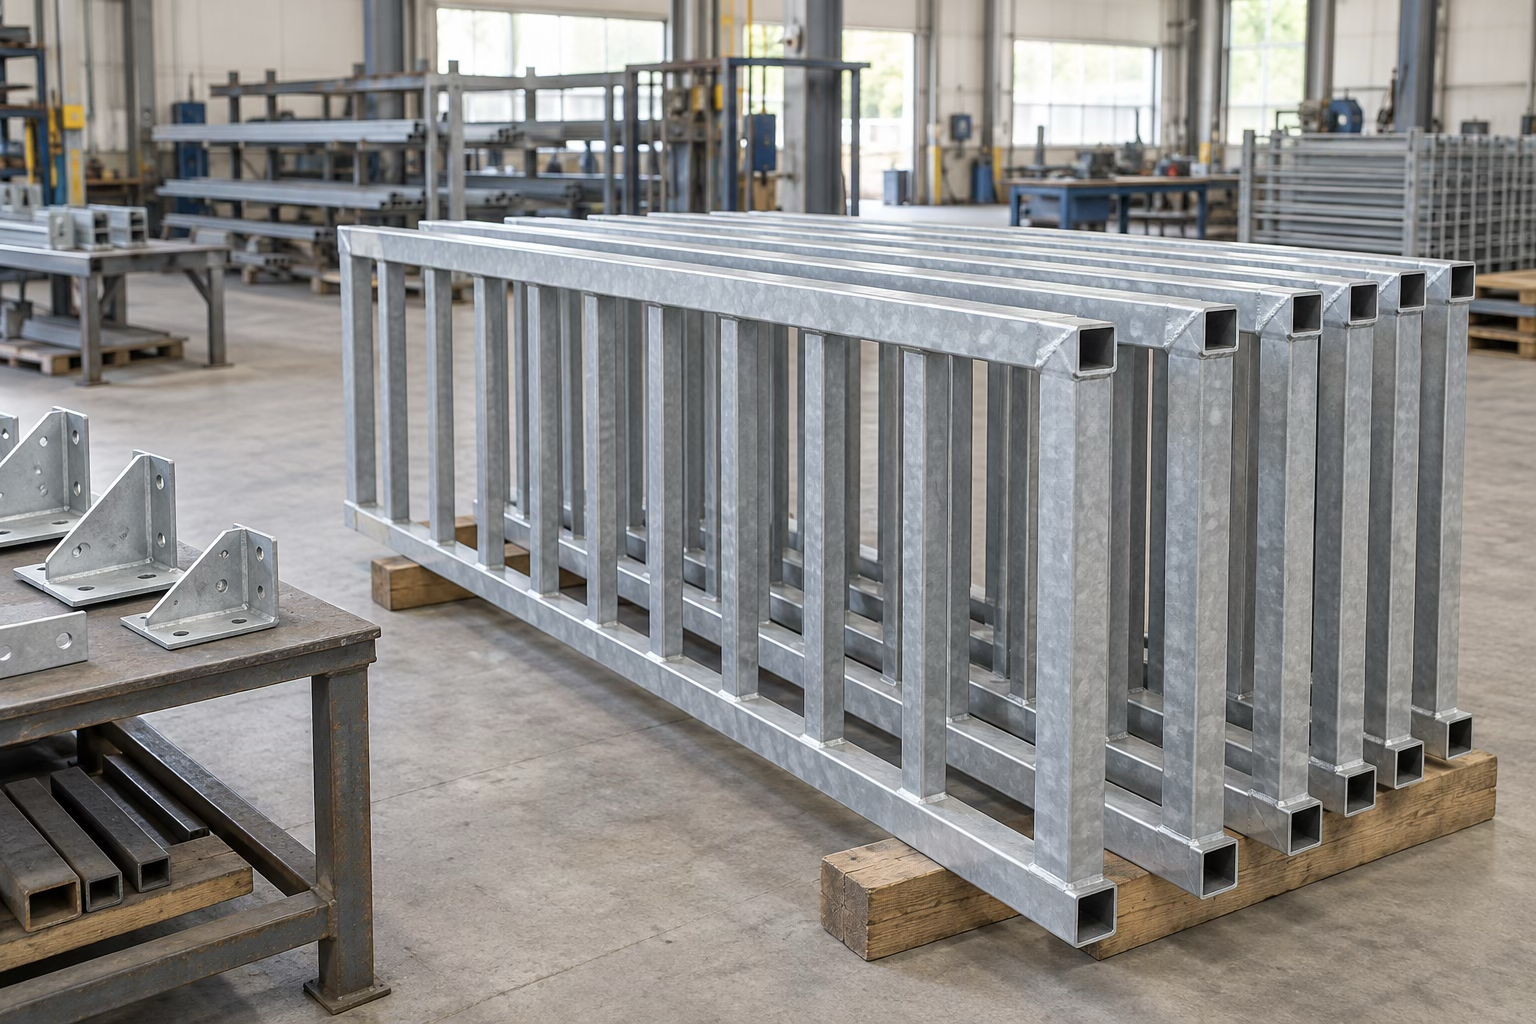
Сгенерированная иллюстрация: металлические секции и кронштейны с условно показанным цинковым покрытием. Изображение не является фотографией производства МеталлИнвест.
Как цинк защищает сталь
Влага и растворённые в ней вещества создают условия для коррозии стали. Цинковый слой затрудняет их доступ к основному металлу. При наличии электролита и электрической связи между цинком и сталью действует также протекторная защита: более активный цинк становится анодом и постепенно расходуется.
Поэтому небольшое повреждение металлического цинкового покрытия не всегда сразу приводит к ржавлению открытого участка стали. Однако возможности такой защиты ограничены: значение имеют размеры дефекта, окружающая среда и оставшийся запас цинка. Крупные оголённые участки требуют оценки и восстановления покрытия.
В атмосферных условиях на цинке образуются продукты его коррозии, часть которых формирует защитную патину. Сам цинк при этом не становится неуязвимым. Скорость расходования покрытия меняется при воздействии солей, постоянной влажности и химических веществ; для погружения в воду, контакта с грунтом или технологическими растворами нужна отдельная оценка.
На странице услуги оцинкования металла МеталлИнвест перечислены горячий, холодный, гальванический, термодиффузионный способы и газопламенное напыление. Применимость выбранного процесса к конкретной партии согласуют по чертежам и техническим требованиям.
Основные способы нанесения покрытия
|
Способ |
Как формируется покрытие |
Что влияет на выбор |
|
Горячее цинкование |
Подготовленное изделие погружают в расплав цинка; образуются железоцинковые слои |
Габариты, состав стали, нагрев, доступ расплава и возможность стока |
|
Холодное цинкование |
Наносят состав с металлическим цинковым порошком и связующим |
Подготовка основания, условия нанесения, толщина сухой плёнки и совместимость слоёв |
|
Гальваническое цинкование |
Цинк осаждают из электролита с помощью электрического тока |
Форма детали, требуемая толщина, допуски и особенности высокопрочной стали |
|
Термодиффузионное цинкование |
Изделие нагревают в цинксодержащей порошковой среде; формируется диффузионный слой |
Возможность нагрева, размер оборудования, резьбы и посадочные поверхности |
|
Газопламенное напыление |
Расплавленные частицы цинка направляют на подготовленную поверхность |
Доступ к обрабатываемым зонам, качество струйной очистки и требования к системе покрытия |
Сравнение описывает принципы технологий, а не одинаковые возможности любого производства. Предельные размеры, допустимую массу, достижимую толщину и состав операций уточняют для конкретного заказа.
Горячее и холодное цинкование в производственной задаче
При горячем цинковании готовое изделие проходит обработку с погружением. Процесс удобно рассматривать ещё до изготовления конструкции: нужно предусмотреть подвеску, заполнение полостей и выход жидкостей. Нагрев также приходится учитывать при работе с тонкими элементами и узлами, в которых возможны деформации.
Холодный способ позволяет наносить цинкнаполненный материал без погружения всей конструкции в расплав. Это может быть полезно при ремонте или работе с доступными поверхностями уже установленного изделия. При этом материал выбирают по техническому описанию производителя: важны связующее, содержание металлического цинка, допустимое основание и условия формирования плёнки.
Разница не сводится к температуре. У горячего покрытия есть металлургическая связь со сталью; у цинкнаполненного состава защитные свойства зависят от структуры плёнки и контакта частиц цинка с основанием. Серебристый цвет краски сам по себе не подтверждает протекторную защиту.
Одинаковая запись «80 мкм» тоже не делает покрытия равноценными. Толщина металлического слоя и толщина плёнки со связующим описывают разные системы. Сравнивать нужно подтверждённые характеристики полного покрытия в заданной среде, включая подготовку и финишные слои.
Особенности деталей и сложных поверхностей
Гальванический процесс применяют, в частности, для отдельных деталей и крепежа. Покрытие увеличивает размеры наружных поверхностей и уменьшает зазоры. Для высокопрочных стальных изделий дополнительно оценивают риск водородного охрупчивания при химической подготовке и электроосаждении, а также необходимость предусмотренной технологией обработки.
Термодиффузионный способ формирует слой за счёт взаимодействия железа и цинка при нагреве. Его рассматривают в том числе для изделий с резьбой и сложными контурами. Но равномерное покрытие не отменяет контроля посадок и требований к исходному материалу. Общие требования к таким покрытиям изложены в ГОСТ Р 9.316–2006.
При газопламенном напылении поверхность должна быть доступна для оборудования. В глубоких нишах и закрытых полостях обеспечить требуемое покрытие сложнее. Поэтому возможность обработать крупный элемент ещё не означает, что цинком будут защищены все его внутренние зоны.
Подготовка поверхности и конструкции
Нанесение цинка начинается с проверки основания. Масло, окалина, ржавчина, старые покрытия и остатки сварочных материалов мешают получить сплошной защитный слой. Удаление загрязнений и требуемую шероховатость назначают по выбранной технологии. Единой процедуры подготовки для всех пяти способов нет.
Для горячего цинкования применяют обезжиривание, травление и другие предусмотренные процессом операции. Для напыления и многих цинкнаполненных составов существенна абразивоструйная подготовка. Возможности пескоструйной обработки металла можно рассмотреть при планировании работ, согласовав требуемую степень очистки с исполнителем покрытия. Такая обработка сама по себе ещё не обеспечивает защиту от дальнейшей коррозии.
Закрытые полости — отдельный вопрос для горячего цинкования. В трубчатых узлах заранее предусматривают технологические отверстия для выхода воздуха и жидкостей. Их расположение и размеры согласуют по конструкции и схеме погружения. Самовольно сверлить несущий элемент без проверки проектного решения нельзя.
Сварочные швы, кромки, резьбы и сопряжения отмечают на чертеже до обработки. Если после цинкования предстоят резка или сварка, заранее определяют способ восстановления нарушенных участков. Наносить защиту до завершения всех операций бывает удобно не во всех случаях.
Толщина покрытия и его приёмка
Требование «оцинковать качественно» нельзя проверить измерением. В задании указывают способ, нормативный документ, толщину или систему слоёв и порядок контроля. Для лакокрасочных материалов важно различать мокрый нанесённый слой и сухую плёнку после высыхания.
Например, по таблице 2 ГОСТ 9.307–2021 для горячего цинкования металла толщиной свыше 3 до 6 мм включительно минимальная толщина при локальном измерении составляет 55 мкм, а среднее значение — 70 мкм. Это разные показатели. Приведённые значения относятся к области применения данного стандарта; переносить их на холодное, гальваническое покрытие или непрерывное цинкование листа нельзя.
Приёмку проводят по применимому документу: оценивают внешний вид, толщину и прочность сцепления предусмотренными методами. Если поверх цинка нанесены другие слои, результаты измерения общей толщины нужно интерпретировать с учётом состава системы.
Когда одновременно нужны защитные и декоративные свойства, проект может предусматривать цинкование с последующим окрашиванием. Для полимерного покрытия металла поверх цинка необходимо согласовать подготовку оцинкованного основания и совместимость материалов. Само наличие двух покрытий ещё не подтверждает их совместную работоспособность.
Выбор покрытия на примере заказа
Предположим, требуется защитить новые сварные секции уличного ограждения, а также восстановить повреждённые участки на уже установленных опорах. Это условный пример: состав среды и требования проекта пока не заданы.
Для новых секций проверяют возможность горячего цинкования после сварки: габариты, толщину элементов, полости и допустимость нагрева. Для опор на месте оценивают доступность очистки и возможность применения согласованной ремонтной системы с цинкнаполненным составом. Делать вывод «для всего заказа нужен один способ» на этом этапе преждевременно.
Далее собирают условия эксплуатации: есть ли рядом дорога с противогололёдными реагентами, накапливается ли вода, какие зоны закрыты от осмотра и как будет выполняться ремонт. После этого выбирают систему защиты и фиксируют требования к каждому виду работ. Если проект уже задаёт способ и толщину, варианты замены направляют на согласование.
Для расчёта услуги оцинкования полезно передать чертежи, перечень деталей, марку стали, толщины элементов, габариты, массу партии и сведения о состоянии поверхности. Дополнительно указывают защищаемые зоны, требования к резьбам и отверстиям, последующую обработку и условия приёмки.
Сравнивать предложения стоит по одинаковому объёму работ: входит ли очистка, какие поверхности обрабатываются, что предусмотрено для ремонта дефектов и каким документом подтверждаются результаты контроля. Цена нанесения без этих сведений не показывает стоимость готовой системы защиты.
