
Горячекатаный лист получают прокаткой нагретой заготовки, холоднокатаный — дополнительным обжатием подготовленного проката ниже температуры рекристаллизации. Для корпусных деталей с требованиями к отделке часто рассматривают х/к лист; для элементов металлоконструкций — г/к лист с заданными проектом свойствами. Окончательный выбор определяют марка, состояние поставки, размеры, допуски и обработка детали.
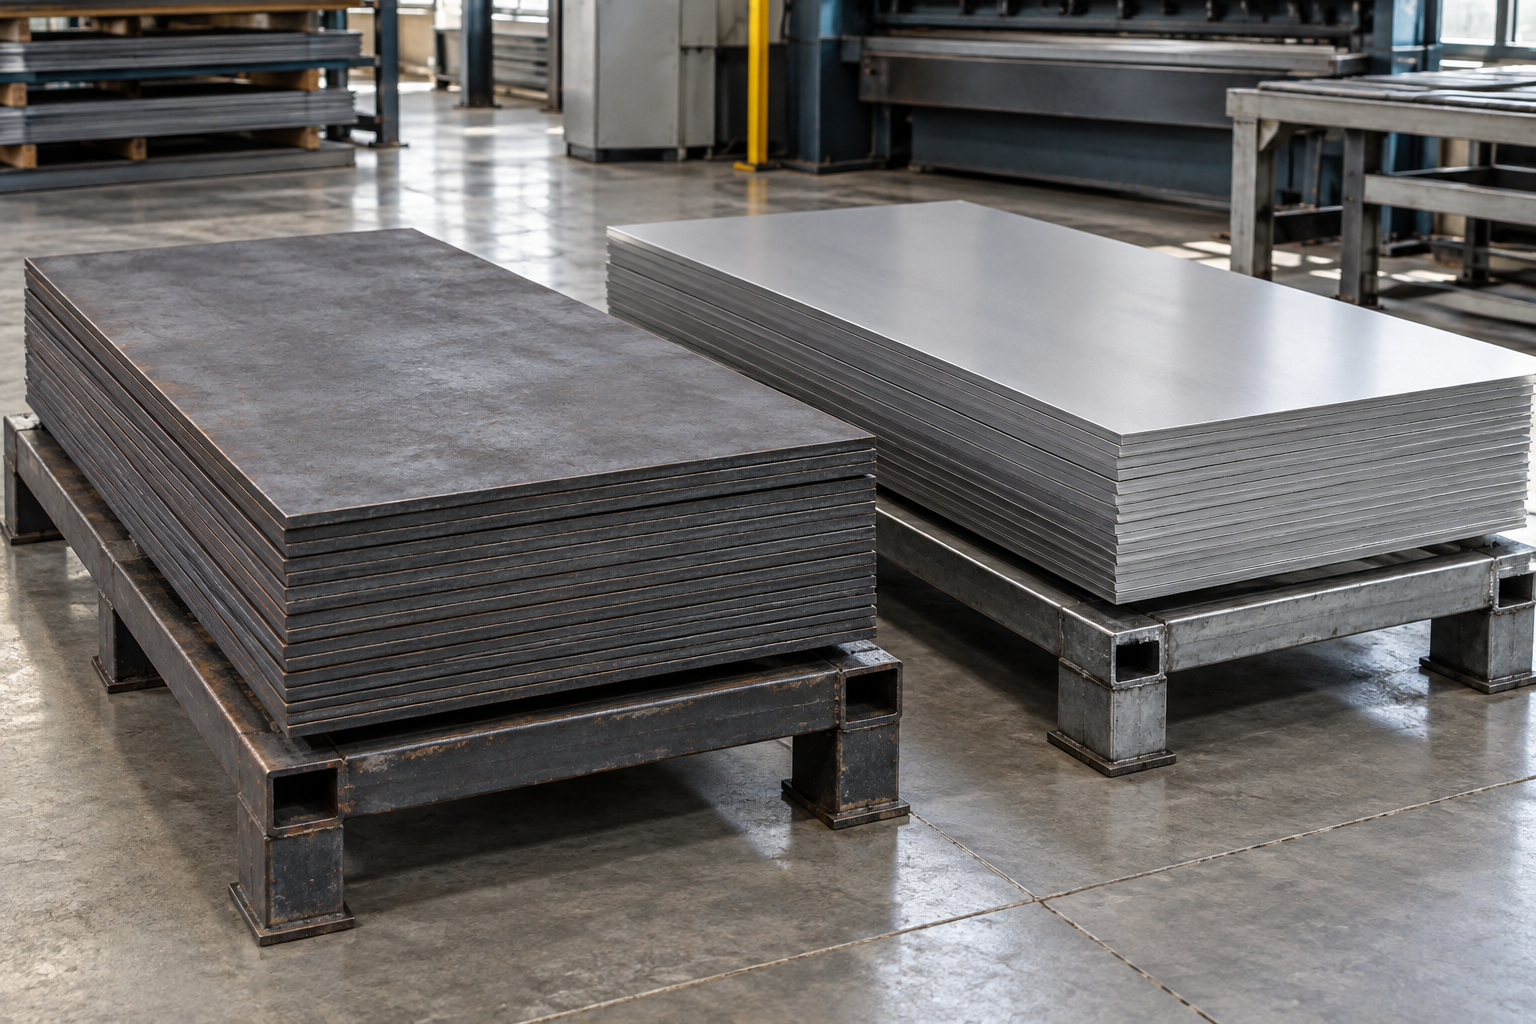
Сгенерированная иллюстрация листового проката. Изображение показывает характерную фактуру и не подтверждает свойства конкретной партии.
Что меняется при горячей и холодной прокатке?
В первую очередь различается технологический маршрут. Холодная прокатка обычно продолжает переработку горячекатаной полосы, а не начинается с отдельного вида стали.
При горячем переделе нагретый металл проходит между валками и получает нужное сечение. На поверхности при высоких температурах образуется окалина. Дальнейшее охлаждение и обработка зависят от выпускаемого продукта.
Для холодного передела поверхность подготавливают, в частности удаляют окалину травлением, затем полосу обжимают на стане. После обжатия возможны отжиг и дрессировка. Поэтому при заказе важно состояние готового материала: поставка после отжига и нагартованный прокат — разные варианты.
Холодная деформация упрочняет металл, но последующая термообработка меняет его свойства. Фраза «х/к всегда прочнее г/к» пропускает эту часть производства и не позволяет выбрать материал для детали.
Какие отличия важны для покупателя?
Для первого отбора сравните поверхность, геометрию и требования следующей операции. Таблица относится к обычному стальному листу без защитного покрытия; специальные исполнения необходимо рассматривать отдельно.
|
Критерий |
Горячекатаный лист |
Холоднокатаный лист |
|
Поверхность |
У нетравлёного проката обычно есть окалина |
Обычно более гладкая, без горячекатаной окалины |
|
Подготовка под отделку |
Нужно учитывать удаление окалины и загрязнений |
Нужны очистка и подготовка по технологии покрытия |
|
Геометрия |
Допуски задают стандарт и заказанное исполнение |
Обычно выбирают при более строгих требованиях к размерам |
|
Прочность |
Зависит от стали и условий поставки |
Зависит от стали, обжатия и последующей обработки |
|
Формование |
Пригодность проверяют для выбранного материала |
Для штамповки заказывают соответствующие свойства |
|
Типовая задача |
Элементы конструкций, опоры, заготовки под обработку |
Панели, кожухи, корпуса, детали с требованиями к отделке |
Это ориентир для составления запроса, а не разрешение заменить один лист другим. В каталоге горячекатаного листа выбор начинается с проектной марки и толщины; в разделе холоднокатаного листа — с параметров требуемой заготовки. Нужное исполнение подтверждают в предложении поставщика.
Насколько х/к лист точнее и ровнее?
Конкретное отклонение определяют по стандарту для выбранных толщины, ширины и точности изготовления. Единого допуска для всего горячекатаного или холоднокатаного проката нет.
Для сортамента г/к используют ГОСТ 19903-2015, для х/к — ГОСТ 19904-90. Эти документы задают размеры и допустимые отклонения, но не заменяют технические требования к стали. Ссылка только на сортамент ещё не раскрывает её механические свойства.
Также разделяйте точность толщины и плоскостность. Лист может укладываться в допуск по толщине, но не отвечать заказанному требованию к плоскостности. Для заготовки, которая должна прилегать к столу или собираться с малым зазором, одной записи номинального размера недостаточно.
В запросе перечисляйте именно важные для производства параметры. Требование «максимально точный лист» трудно проверить; согласованные толщина, ширина, длина, класс точности и плоскостность дают понятное основание для приёмки.
Какой лист выбрать для трёх производственных задач?
Начните с того, что должна делать готовая деталь. Ниже приведены сценарии предварительного подбора; они не заменяют требования чертежа.
Сварная опора или соединительная пластина
Рассматривайте г/к лист нужной марки, если такой материал предусмотрен проектом. Для этой задачи существенны несущая способность, толщина, условия эксплуатации и требования к сварному соединению. Гладкая поверхность сама по себе не подтверждает ни одно из этих условий.
Перед раскроем проверьте, что предложение содержит требуемые свойства проката. Если вместо указанной стали поставщик предлагает другую, передайте замену на согласование. Совпадение размеров не делает материалы равнозначными.
Видимая панель или окрашиваемый корпус
Часто отправной точкой становится х/к лист с подходящей отделкой поверхности. Для видимой стороны заранее определите, какие дефекты допустимы и что должна скрывать система покрытия.
Окраска не устраняет автоматически риски, вмятины и другие неровности основания. Перед серийной закупкой полезно согласовать требования с участком отделки: иначе цех резки получит подходящий по размерам лист, а малярный участок — неподходящую поверхность.
Деталь со штамповкой или сложной вытяжкой
Подбирайте прокат с подтверждённой пригодностью к требуемому формованию. Одного обозначения х/к недостаточно: важны материал, состояние поставки и требования к вытяжке.
Если возникают трещины, замена только способа прокатки не обязательно решит проблему. Нужно рассмотреть чертёж, радиусы, направление и степень деформации, инструмент и характеристики партии. Для такой заявки передавайте технологу полные данные, а не только фотографию готовой детали.
Можно ли заменить х/к лист травлёным горячекатаным?
Такой вариант можно рассматривать, но согласовывать нужно весь набор требований. Травление удаляет окалину, не превращая горячекатаный прокат в холоднокатаный.
Для детали без повышенных требований к видимой поверхности это может быть предметом технического сравнения. Сопоставьте допуски, свойства, состояние поверхности и поведение в последующих операциях. Решение по одной фотографии будет ненадёжным: внешняя чистота не раскрывает условия поставки.
Что написать в заказе вместо «лист 2 мм»?
Укажите способ производства, материал, нормативные требования, полный размер, количество и важные условия обработки. Одна толщина не определяет заготовку.
Условный пример: требуется 60 панелей размером 400 × 600 мм из листа толщиной 2 мм. Изготовление предусматривает гибку и окраску видимой стороны. В запросе нужно передать чертёж с развёрткой, требования к материалу и поверхности; размер 400 × 600 мм здесь условно считаем размером плоской заготовки.
Площадь заготовок без учёта отходов: 60 × 0,4 × 0,6 = 14,4 м². Если рассматривать лист 1250 × 2500 мм, его площадь равна 3,125 м². Деление 14,4 / 3,125 = 4,608 даёт только нижнюю оценку по площади: пять листов ещё нельзя считать подтверждённым заказом.
При простой раскладке без припусков на листе помещаются 3 × 4 = 12 заготовок: 3 × 400 = 1200 мм по ширине и 4 × 600 = 2400 мм по длине. Для 60 штук получается пять листов. До закупки раскладку проверяют с учётом ширины реза, кромок, припусков и технологических ограничений; полезный размер листа должен позволять её выполнить.
Такое задание удобно отправить вместе с запросом на резку металла. Если после резки нужна гибка, приложите чертёж и согласуйте применимость операции к материалу. Перечень доступных услуг не подтверждает возможность обработки любой толщины и марки.
Какие ошибки приводят к неподходящей поставке?
Чаще всего из заявки исчезает параметр, который нужен следующему участку производства. Например, закупщик сохраняет толщину, но не указывает отделку поверхности; сравнивает цену тонны, но не выход деталей; выбирает знакомую марку без проверки её пригодности к формованию.
Перед согласованием предложения пройдите путь одной детали: получение листа, раскрой, гибка или штамповка, сварка, отделка. Для каждой операции должно быть понятно, какие требования она предъявляет к исходному материалу. Затем сопоставьте эти требования с документом о качестве поставляемой партии и условиями заказа.
