
У бесшовной трубы нет производственного сварного соединения в стенке: её форму получают деформацией заготовки. У электросварной трубы кромки сформованного листа или полосы соединены сваркой. Бесшовную выбирают, если этого требует спецификация изделия; электросварную — если её характеристики позволяют выполнить задачу проекта. Предельное давление, стойкость к среде и точность размеров нельзя определить по одному названию технологии.
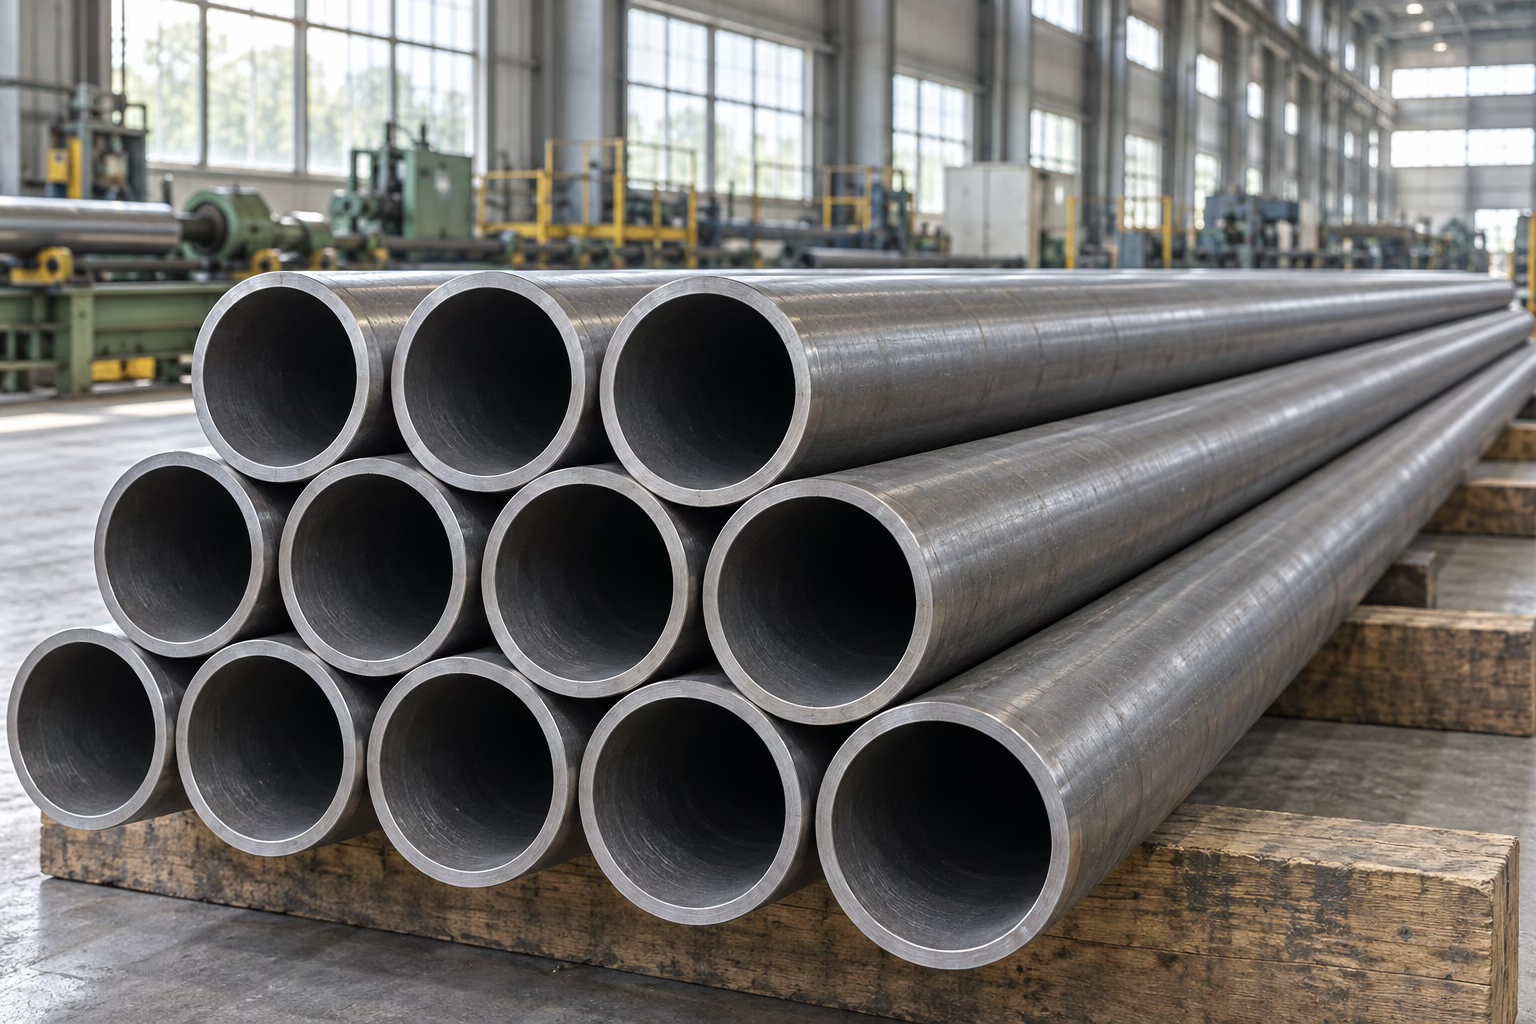
Иллюстрация создана с помощью генерации изображений. Она показывает трубный прокат, но не подтверждает характеристики или происхождение конкретной партии.
Трубный прокат используют в очень разных изделиях: от стоек и каркасов до заготовок втулок и технологических линий. Во всех этих случаях труба остаётся полым стальным элементом, но требования к ней меняются. Для каркаса существенна работа под нагрузкой, для механической детали — геометрия и припуски, для линии — параметры транспортируемой среды.
Разница в технологии изготовления важна именно в связи с этими требованиями. Чтобы оценить предложение поставщика, нужно сопоставить производственный способ, подтверждённые свойства и назначение изделия. Совпадение диаметра и стенки позволяет начать сравнение, но ещё не подтверждает взаимозаменяемость.
Две технологии получения стальной трубы
Различие между бесшовной и сварной трубой закладывается на стадии формирования стенки. В одном случае металл деформируют без соединения кромок, в другом трубное сечение замыкают сваркой. Дальнейшие операции должны обеспечить характеристики, предусмотренные для выбранной продукции.
В бесшовном производстве сначала получают полую заготовку, затем изменяют её диаметр и стенку. При горячей деформации металл обрабатывают в нагретом состоянии. Наименование г/д расшифровывается как «горячедеформированная». Предусмотренные проектом варианты ищут среди бесшовных труб г/д.
Для электросварной трубы исходный плоский прокат формуют в трубную заготовку и замыкают сечение сваркой. У прямошовного исполнения линия соединения направлена вдоль трубы. Состояние шва, его обработку и проверки определяют условия изготовления.
Ни один маршрут не освобождает изготовителя от требований к поверхности и геометрии. У бесшовной трубы также могут быть недопустимые дефекты, а сварная продукция проходит предусмотренные её документацией проверки. Внешне аккуратный торец не заменяет результаты контроля.
|
Что нужно сравнить |
Бесшовное исполнение |
Прямошовное электросварное исполнение |
|
Как замкнута стенка |
Без сварки кромок |
Через продольное сварное соединение |
|
Что искать в обозначении |
Способ деформации и условия поставки |
Стандарт изготовления и требования к сварному изделию |
|
Что уточнить по размерам |
Нормируемые отклонения и форму сечения |
Нормируемые отклонения и особенности зоны шва |
|
Что определяет пригодность |
Подтверждённые свойства и расчёт |
Подтверждённые свойства и расчёт |
Сравнение относится к круглым трубам рассматриваемых групп. Для спиральношовной продукции, ВГП и специальных труб требуется отдельная проверка нормативной документации.
Горячедеформированные и холоднодеформированные трубы
Внутри группы бесшовных труб способ деформации помогает определить подходящее исполнение заготовки. Горячая обработка и последующая холодная деформация дают разные возможности получения размеров и состояния материала. Поэтому обозначения г/д и х/д рассматривают вместе с требованиями к готовому изделию.
Х/д расшифровывается как «холоднодеформированная». На соответствующей стадии производства размеры получают, в частности, прокаткой или волочением. Для заказчика существенен результат этого маршрута: нормируемая геометрия и состояние поставки.
Холоднодеформированную трубу нередко рассматривают для деталей с определёнными требованиями к размерам. Но сокращение в каталоге ещё не задаёт допуск посадки. Нужна запись о том, что именно контролируется: наружный диаметр, стенка, внутренний диаметр или их согласованное сочетание.
В производственном маршруте х/д трубы возможна термообработка. Слово «холодная» не описывает всю историю материала и не означает отсутствия нагрева на предыдущих операциях.
При поиске бесшовной трубы х/д полезно иметь чертёж будущей детали. По нему проверяют, достаточно ли металла для обработки с учётом допуска и формы исходной трубы. Если требуется особо точное исполнение, уточняют возможность применения прецизионной продукции.
Стандарты и размерные характеристики
После определения способа изготовления переходят к документам на продукцию. Сортамент задаёт размерный ряд и геометрические требования. Технические условия описывают материал, свойства и приёмку. Эти документы выполняют разные функции, поэтому в обозначении позиции обычно недостаточно одного номера сортамента.
|
Группа труб |
Документ на сортамент |
Документ на требования к продукции |
|
Бесшовные г/д |
ГОСТ 8732-2025 |
ГОСТ 8731-2025 |
|
Бесшовные х/д |
ГОСТ 8734-75 |
ГОСТ 8733-74 |
|
Прямошовные электросварные |
ГОСТ 10704-91 |
ГОСТ 10705-80 |
Таблица составлена по стандартам, перечисленным в источниках. Она показывает распространённые сочетания для труб общего назначения, а не охватывает всю трубную продукцию. Так, ГОСТ 10705-80 имеет область применения по наружному диаметру 10–630 мм.
В РФ с 1 марта 2026 года действуют новые документы на г/д трубы: ГОСТ 8732-2025 заменил ГОСТ 8732-78, ГОСТ 8731-2025 — ГОСТ 8731-74. При работе со старой ведомостью сначала уточняют, по какой редакции сформулированы требования и что будет указано в документах поставки.
Номер сортамента не отвечает на вопрос о полном составе испытаний. В заказе дополнительно фиксируют сталь, группу и состояние поставки, предусмотренный контроль. Специальное назначение может потребовать других стандартов или ТУ.
Применение в конструкциях и оборудовании
Назначение трубы связывает требования к материалу с условиями его работы. Бесшовное исполнение предусматривают там, где оно закреплено в документации на деталь, конструкцию или оборудование. Это может быть требование к заготовке либо к специальной трубе, предназначенной для определённого процесса.
У ТМК в номенклатуре разделены трубы общего назначения и специальные группы, включая котельные. Это показывает, почему нельзя выбирать изделие для оборудования только по слову «бесшовная»: принадлежность к нужной группе тоже должна быть подтверждена.
Для трубопровода рассматривают одновременно материал, размеры и условия процесса. При расчёте стенки учитывают предусмотренные прибавки и допускаемые отклонения. Запись об испытательном давлении характеризует проверку изделия, а не устанавливает разрешённый режим всей системы.
Отдельно оценивают температуру и воздействие среды. Для холодных условий могут потребоваться показатели ударной вязкости при заданной температуре испытания. Для коррозионного воздействия выбирают подходящую сталь и защиту. Само исключение сварного соединения не придаёт углеродистой стали свойства нержавеющей.
Сварная продукция также применяется в конструкциях и трубопроводах. В строительстве и машиностроении её используют при подтверждённом соответствии установленным требованиям; область применения не ограничивается ненагруженными ограждениями. Для стойки, рамы и участка линии основания выбора будут различаться.
Поэтому вариант из раздела электросварных труб оценивают по тем же исходным требованиям задачи: геометрия, материал, соединения, проверки. Для трубы в каркасе существенна работа элемента под нагрузкой. Для трубы с транспортируемой средой дополнительно проверяют условия эксплуатации и герметичность.
Смена способа производства должна пройти согласование, если исходная спецификация его определяет. Правило относится к обоим направлениям замены. Более дорогая бесшовная позиция также может не подойти по допускам, состоянию поставки или условиям обработки.
Пример подбора трубы для изготовления втулки
При выборе заготовки проверку технологии дополняют проверкой размеров. В обозначении круглой трубы первое число обычно указывает наружный диаметр, второе — толщину стенки. Из этих величин получают номинальный внутренний диаметр, который затем сопоставляют с чертежом детали.
Условный пример из механической обработки. Требуется втулка с наружным диаметром 56 мм и отверстием 45 мм. В качестве кандидата рассматривают трубу 60×6 мм. Здесь 60 мм — номинальный наружный диаметр, 6 мм — стенка. Номинальный внутренний размер: 60 − 2 × 6 = 48 мм.
Отверстие заготовки уже больше требуемых 45 мм. Расточкой уменьшить его нельзя, поэтому этот вариант не подходит для получения втулки только снятием металла — независимо от наличия шва.
Для сравнения, у условной заготовки 60×9 мм внутренний размер равен 42 мм. Номинально остаётся 2 мм на сторону снаружи и 1,5 мм на сторону внутри. Однако это ещё не разрешение закупать такую трубу: фактическую достаточность припусков проверяют с учётом допусков, смещения отверстия и обработки. Также необходимо подтвердить размер в сортаменте и требования к материалу.
Таким образом, оценка заготовки проходит последовательно: сначала проверяют возможность получить нужное сечение, затем — достаточность припусков и соответствие материала. Выбор бесшовного исполнения решает свою часть задачи, а проверка размеров предотвращает отдельную закупочную ошибку.
Подготовка спецификации и приёмка партии
Результаты выбора переносят в заявку так, чтобы поставщики рассчитывали одну и ту же позицию. Для этого описание объединяет геометрию, показатели качества, назначение и объём. Если часть требований пока не определена, её уточняют по проекту до обсуждения замены.
- Изделие: тип трубы, наружный диаметр и стенка либо другое нормируемое сочетание размеров; длина, точность, требования к торцам.
- Качество: сталь, нормативные документы, состояние и группа поставки, испытания и контроль по спецификации.
- Использование: ссылка на проект или чертёж; для линии — среда и расчётные режимы, для заготовки — требования к обработке.
- Объём: число труб по каждой длине, общий метраж и согласованная единица расчёта стоимости.
При получении предложения отметьте каждое отступление: другой стандарт, изменённую длину, иной материал. Не оставляйте их под общим названием «аналог». Такая сверка позволяет увидеть, что именно предлагается изменить и кому нужно принять решение.
На приёмке документы сопоставляют с маркировкой партии и согласованной позицией. Затем проверяют количество, размеры и видимые повреждения. Осмотр дополняет документальную проверку, но не подтверждает самостоятельно состав стали или механические свойства.
